永星洋纺织科技服装面料印染加工流程及质量控制要点
在纺织产业链中,面料印染加工是决定成品质感与功能性的关键环节。作为深耕行业多年的技术型企业,永星洋纺织科技(苏州)有限公司始终将工艺稳定性与品控精细化放在首位,服务于服装面料、家纺布料及功能性布料的多元需求。今天,我们从实际生产角度,拆解印染加工的核心流程与质量控制要点。
一、前处理环节:坯布检验与精炼定型
印染前的坯布状态直接影响后续上色均匀度。我们的流程始于严格的坯布检验,重点排查经纬密度偏差、纱线毛羽及油污瑕疵。随后进入精炼工序,采用退浆、煮练、漂白一体化设备,控制碱浓(NaOH 8-12g/L)与汽蒸温度(98-102℃),确保布面毛效达到8-10cm/30min。这一阶段若处理不彻底,极易引发染色不匀或色牢度下降。
对于功能性布料(如防水、阻燃整理面料),前处理还需额外调整pH值缓冲体系,避免助剂残留干扰后续功能整理。我们通常在此环节增加一次预缩处理,以降低成品缩水率至3%以内。
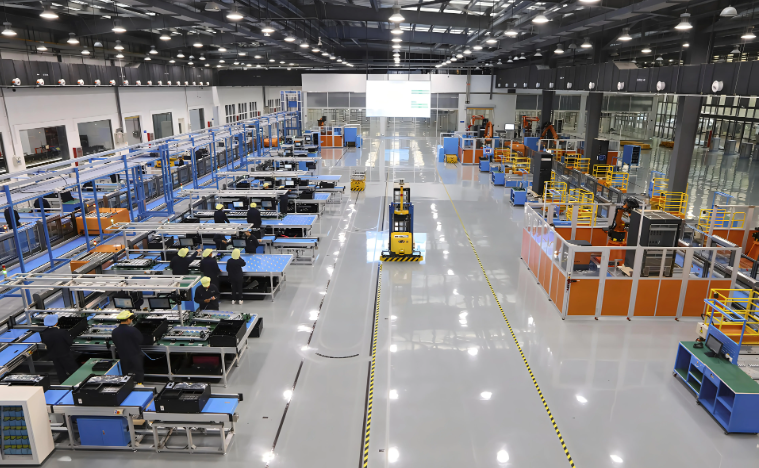
二、染色与印花:工艺参数精准控制
染色环节依据纤维特性选择不同工艺。针对棉及混纺产品,采用活性染料一浴两步法,升温速率控制在1.5℃/min,并在60℃保温30分钟促染;而化纤类面料则使用分散染料高温高压染色,温度需精准锁定在130±1.5℃。这里必须注意,染液的浴比、盐碱用量及升温曲线三者需联动调整,任何单一参数的偏离都可能导致色花或缸差。
印花加工中,我们采用圆网或平网印花机,浆料粘度控制在8000-12000mPa·s(视花型精细度而定)。对于家纺布料的大面积底花,建议使用高目数网版(125目)以提高轮廓清晰度。此外,所有色浆在调制后需静置消泡2小时,避免产生白点或拖尾。
三、后整理与定型:功能性与手感平衡
后整理是赋予面料附加值的重要阶段。热定型温度依据面料成分差异设定:涤纶类为180-190℃,锦纶类则需降至160-170℃,车速控制在25-35m/min,超喂率保持在3%-5%以改善手感。对于功能性布料,我们常采用浸轧-焙烘工艺施加三防整理剂,焙烘温度170℃×60秒,确保助剂交联充分。
需留意的是,柔软剂用量并非越多越好。过量硅油虽提升手感,却可能降低面料的亲水性与色牢度。实验室建议柔软剂浓度控制在20-30g/L,并通过克重回潮率测试(回潮率控制在4.5%-5.5%)来验证整理效果。
四、常见问题与预防策略
生产中最常见的质量投诉包括:色牢度不足(干摩擦低于3级)、纬斜超标(大于2%)以及布面折痕。针对色牢度问题,需检查皂洗工序的水温(85℃以上)与清洗次数;纬斜问题则需在定型前通过光电整纬装置实时矫正。若出现折痕,可排查前处理水洗机张力辊的平行度及烘筒温度梯度。
另外需要特别提醒:不同批次的面料即使采用相同工艺参数,也可能因原料批次差异产生色差。因此,每批次投产前必须执行小样复样制度,并保留留样以便追溯。
五、质量检测与交付标准
成品检测覆盖物理指标与外观评定。我们依照GB/T 3920-2008标准测试耐摩擦色牢度,依据ISO 105-C06进行水洗牢度测试,同时利用Datacolor测色仪确保ΔE≤0.8。对于家纺布料,还需额外检测起毛起球等级(≥3-4级)。全流程数据录入MES系统,实现每卷面料的数字档案可追溯。
作为集纺织品研发与辅料批发于一体的综合服务商,永星洋纺织科技(苏州)有限公司从坯布进厂到成品出仓,严格执行12道质检关卡。我们深知,稳定的印染加工质量不仅关乎客户品牌声誉,更是纺织面料企业立足市场的根本。无论是常规服装面料还是高要求的特种整理,我们都以数据化管控确保每一米布料的可靠交付。